


Jak produkowana jest folia PTFE? Przejrzyście wyjaśniono cały proces produkcyjny
Jeśli próbujesz zrozumieć, w jaki sposób wytwarzana jest folia PTFE, odpowiedź zaczyna się od polimeru, którego nie można topić i wytłaczać jak zwykłych tworzyw termoplastycznych. Cały łańcuch produkcyjny opiera się na dwóch zasadniczo różnych procesach: wytworzeniu żywicy PTFE, a następnie przekształceniu tej żywicy w cienką, jednolitą folię. W tym artykule opisano każdy etap w profesjonalnej fabryce folii PTFE.
Chemia produkcji folii PTFE: od chloroformu do żywicy
Produkcja folii PTFE rozpoczyna się od syntezy tetrafluoroetylenu (TFE), a nie od linii do wytłaczania folii.
Trasa zaczyna się od chloroformu i fluorowodoru, który powstaje w wyniku działania fluorytu kwasem siarkowym. Chloroform reaguje z fluorowodorem, tworząc chlorodifluorometan (HCFC-22). Gdy HCFC-22 zostanie podgrzany powyżej 600 stopni C, pęka na TFE, monomer, który później tworzy politetrafluoroetylen.
Etap polimeryzacji jest procesem radykalnym, prowadzonym pod wysokim ciśnieniem w reaktorach ze stali nierdzewnej. W wyniku polimeryzacji suspensyjnej powstaje granulowana żywica, która jest surowcem do skórowania. W wyniku polimeryzacji dyspersyjnej powstaje drobny proszek lub dyspersja wodna, która jest surowcem do produkcji tkanin, taśm i impregnowanych siatek powlekanych PTFE.
Kluczowa definicja: Odwrócona folia PTFE jest wykonana z litego, spiekanego cylindra, który jest cięty ostrym ostrzem w ciągły arkusz. Jest to proces subtraktywny, a nie oparty na stopieniu.
Produkcja folii PTFE Krok 1: Formowanie tłoczne i spiekanie
Zanim będzie można przeciąć pojedynczy arkusz folii PTFE, żywicę należy sprasować w solidny cylinder i spiekać.
Granulowaną żywicę PTFE odważa się, wlewa do cylindrycznej formy i prasuje pod ciśnieniem 50 do 100 MPa. Powstałą preformę ładuje się następnie do pieca do spiekania i podgrzewa do temperatury 370–380 stopni C. W tej temperaturze cząstki żywicy łączą się w gęsty, jednorodny blok.
Szybkość chłodzenia ma większe znaczenie, niż większość kupujących się spodziewa. Jeśli duży kęs stygnie zbyt szybko, naprężenia wewnętrzne powodują powstawanie mikropęknięć, które pojawiają się jako wady powierzchniowe gotowej folii. Kęs o średnicy od 100 do 250 mm zwykle potrzebuje od 24 do 48 godzin, aby bezpiecznie ostygnąć.
Średnica kęsa ogranicza również szerokość folii. Z kęsa 300 mm po przycięciu krawędzi można wyprodukować paski folii o szerokości około 250 mm. Dlatego niektórzy dostawcy mogą oferować folię PTFE o szerokiej szerokości, a inni nie.
Wytwarzanie folii PTFE Krok 2: Skrobanie spiekanego kęsa
Skiving jest dominującą metodą produkcji folii PTFE, ponieważ PTFE nie można wytłaczać w cienką warstwę za pomocą konwencjonalnego wytłaczania ze stopu.
Precyzyjna tokarka utrzymuje spiekany kęs, podczas gdy ostre ostrze porusza się po jego powierzchni. Kąt ostrza, prędkość posuwu i prędkość wrzeciona kontrolują ostateczną grubość warstwy i chropowatość powierzchni. W dobrze skonfigurowanej maszynie ostrze jest zwykle ustawione pod kątem od 15 do 25 stopni. Ostry kąt może pozostawić rysy, a tępy kąt może spowodować drgania.
Typowe grubości folii skrawanej wahają się od 0,02 mm do 0,50 mm. Fabryki wyposażone w sprzęt sterowany CNC mogą utrzymywać tolerancję grubości na poziomie /-0,01 mm. Jest to poziom precyzji wymagany w przypadku uszczelek, wykładzin linii chemicznych i podkładu taśmy.
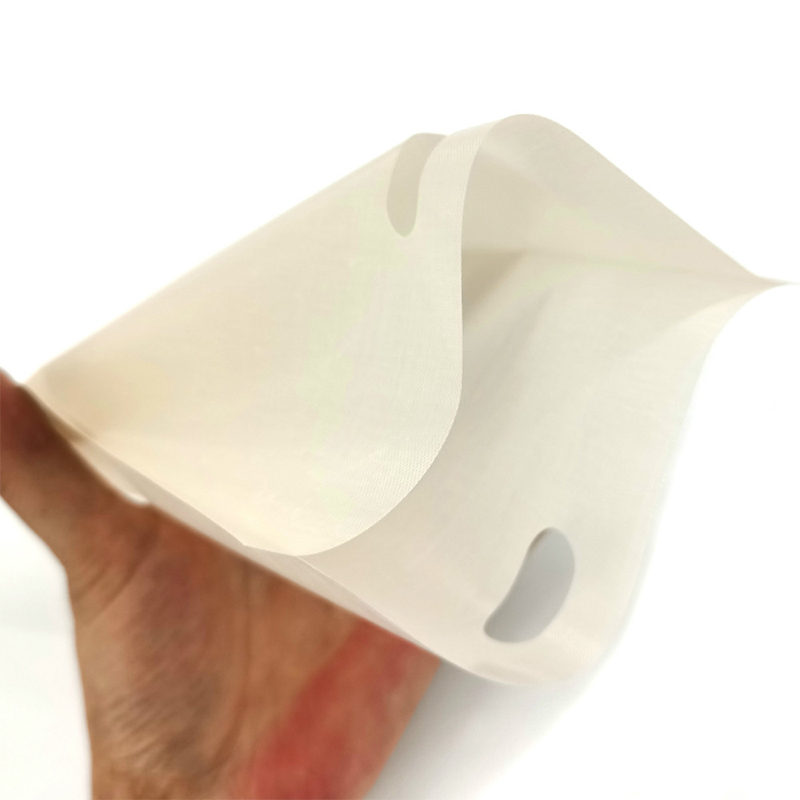 Skośna folia PTFE do zastosowań precyzyjnych Ta skrawana folia PTFE zapewnia wąskie tolerancje grubości i gładką powierzchnię, dzięki czemu nadaje się na uszczelki, wykładziny i podkłady taśmowe. Jego izolacja elektryczna i odporność chemiczna rozszerzają jego zastosowanie w elektronice i urządzeniach medycznych. Zobacz produkt →
Typowe zakresy grubości folii według metody produkcji
Wytwarzanie folii PTFE Krok 3: Trawienie i obróbka powierzchniowa
Nieobrobiona folia PTFE ma energię powierzchniową od około 18 do 20 dyn/cm, co uniemożliwia łączenie za pomocą standardowych klejów.
Aby poprawić przyczepność, producenci stosują obróbkę trawienia naftalenem sodu. Folia zmienia kolor na ciemnobrązowy lub czarny, a w wyniku tego procesu powstaje mikrochropowata powierzchnia z grupami polarnymi. Energia powierzchniowa wzrasta powyżej 50 dyn/cm, co umożliwia mocne zakotwiczenie klejów akrylowych i silikonowych.
Głębokość trawienia musi być zrównoważona. Nadmierne trawienie osłabia powłokę, natomiast niewystarczające trawienie powoduje słabą siłę wiązania. Większość folii trawionych jest produkowana w rolkach, a następnie cięta na szerokość. Ponieważ środek trawiący jest reaktywny, trawienie na dużą skalę wymaga kontrolowanej utylizacji odpadów, co stanowi kolejny poziom kwalifikacji dostawcy podczas audytu fabryki.
 Wytrawiona folia PTFE zapewniająca mocne wiązanie Ta wytrawiona folia PTFE, obrobiona powierzchniowo naftalenem sodu, poprawia przyczepność do metali i gumy. Jest niezbędny w przypadku taśm i kompozytów odpornych na wysokie temperatury, gdzie niezawodne wiązanie ma kluczowe znaczenie. Zobacz produkt →
Kontrola jakości w produkcji folii PTFE
Niezawodność folii PTFE definiowana jest poprzez mierzalne parametry: gęstość, tolerancję grubości, wytrzymałość na rozciąganie i wytrzymałość dielektryczną.
Zakład posiadający certyfikat ISO 9001 testuje każdą partię pod kątem gęstości, która powinna mieścić się w przedziale od 2,13 do 2,19 g/cm3. Wytrzymałość na rozciąganie dziewiczej folii PTFE waha się od 20 do 35 MPa, w zależności od orientacji. Wytrzymałość dielektryczna dla folii o grubości 0,1 mm wynosi zwykle powyżej 60 kV/mm.
| Własność | Wartość standardowa |
| Gęstość (g/cm3) | 2.13-2.19 |
| Tolerancja grubości (mm) | /-0,01 |
| Wytrzymałość na rozciąganie (MPa) | 20-35 |
| Wytrzymałość dielektryczna (kV/mm, folia 0,1 mm) | Powyżej 60 |
| Energia powierzchniowa, nieobrobiona (dyn/cm) | 18-20 |
| Energia powierzchniowa wytrawiona (dyn/cm) | Powyżej 50 |
Film FEP i alternatywa castingowa: co kupujący powinni wiedzieć
Folia FEP nie jest cięta; jest wytłaczany lub odlewany ze stopu, ponieważ FEP jest fluoropolimerem przetwarzalnym w stanie stopionym.
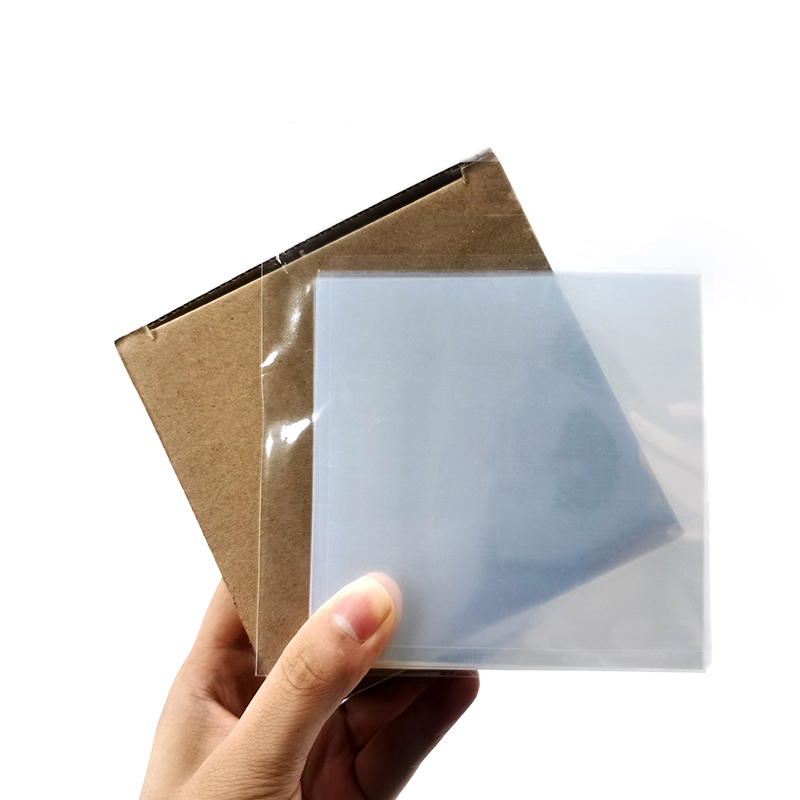
Folia FEP jest przezroczysta, charakteryzuje się wysoką przepuszczalnością światła i stanowi standardową warstwę rozdzielającą w drukarkach 3D wykorzystujących żywicę UV. Folia uwalniająca FEP o grubości 100 mikronów to najpopularniejsza grubość na rynku druku 3D. Przepuszczalność światła zazwyczaj przekracza 95% i ma bezpośredni wpływ na dokładność druku, ponieważ światło UV musi przechodzić przez folię bez rozpraszania.
Jedno częste pytanie dotyczące zakupów: czy folia FEP może zastąpić folię PTFE w każdym zastosowaniu? Odpowiedź brzmi: nie. PTFE zapewnia lepszą odporność chemiczną i szerszy ciągły zakres temperatur, podczas gdy FEP zapewnia przejrzystość optyczną i łatwiejsze zgrzewanie. W przypadku niektórych zastosowań to techniczne porównanie PTFE i FEP pomoże Ci zdecydować, który materiał pasuje do Twojej linii produktów.
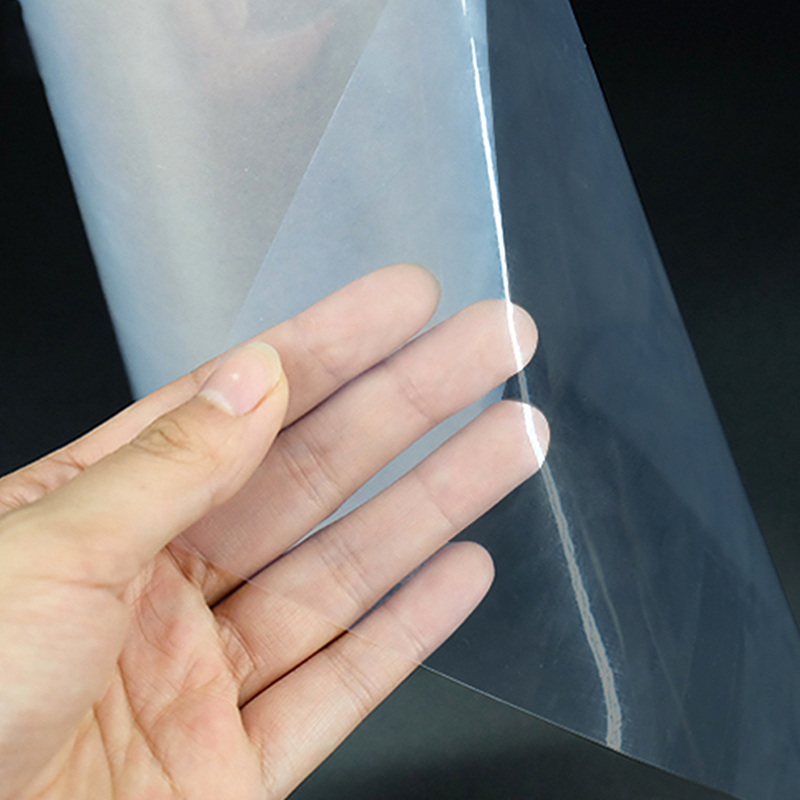
 Folia FEP o grubości 100 μm do druku 3D Dzięki przepuszczalności światła na poziomie 96% i dużej wytrzymałości na rozciąganie ta folia FEP zapewnia wydajne utwardzanie żywicy w drukarkach LCD/DLP. Nieprzywierająca powierzchnia ułatwia odklejanie i zapewnia wysoką jakość druku. Zobacz produkt →
Skośny PTFE film
Najlepsze pod względem odporności chemicznej, ciągłej pracy w temperaturach od -200 do 260 stopni C i trwałości w trudnych warunkach.
Film FEP
Najlepsze pod względem przejrzystości optycznej, zgrzewalności i przepuszczalności UV w druku 3D i elektronice.
Często zadawane pytania: Pytania dotyczące produkcji folii PTFE
Jaka jest najczęstsza metoda produkcji folii PTFE?
Skiving jest najpopularniejszą i najbardziej opłacalną metodą. Wykorzystuje precyzyjną tokarkę do odrywania cienkiej, ciągłej folii ze spiekanego cylindra PTFE. Alternatywą jest kalandrowanie dyspersji PTFE, ale jest ono mniej powszechne w przypadku folii dziewiczej.
Czy folię PTFE można wytworzyć metodą wytłaczania?
Standardowego PTFE nie można wytłaczać w stanie stopionym, ponieważ nie topi się poniżej temperatury rozkładu. FEP i PFA można przetwarzać w stanie stopionym, więc ich folie można wytłaczać, natomiast folię PTFE wytwarza się metodą skrawania lub kalandrowania dyspersyjnego.
Dlaczego wytrawiona folia PTFE zmienia kolor na ciemnobrązowy?
Ciemnobrązowy kolor pochodzi z trawienia naftalenem sodu. W wyniku reakcji usuwane są z powierzchni atomy fluoru i wprowadzane są grupy zawierające tlen, co poprawia zwilżalność kleju bez wpływu na właściwości objętościowe PTFE.
Jakiej tolerancji grubości można się spodziewać w przypadku skrawanej folii PTFE?
Dzięki sterowanemu CNC sprzętowi do skórowania można osiągnąć /-0,01 mm w przypadku folii o grubości poniżej 0,5 mm. Zawsze proś o raport z inspekcji, a nie o roszczenie dostawcy.
Zrozumienie sposobu produkcji folii PTFE jest pierwszym krokiem w wyborze wiarygodnego dostawcy. Zapytaj o gatunek żywicy, profil spiekania, sprzęt do skórowania i czy trawienie odbywa się na miejscu. Te szczegóły decydują o różnicy między spójną folią a zróżnicowaniem partii w partii.
Napisz do nas już teraz!
- Telefon: +86-18651171105
- Faks: +86-18651171105
- E-mail:
- Adres: Nr 18, Yongxin East Road, dystrykt Gaogang, miasto Taizhou, prowincja Jiangsu, Chiny.
Prawa autorskie © Yaxing Plastic Industry Co., Ltd. Wszelkie prawa zastrzeżone. Producenci niestandardowych produktów z serii PTFE o wysokiej precyzji 